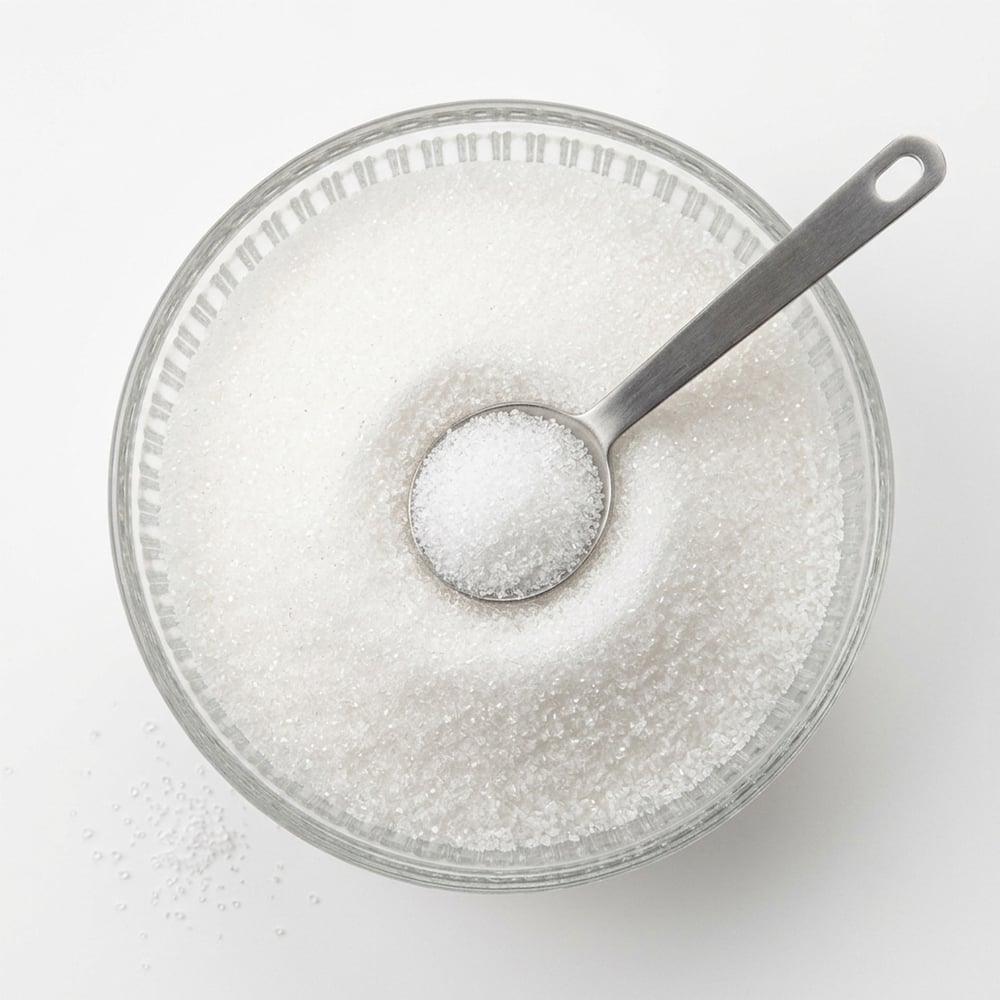
El polvo de sorbitol (D-sorbitol) es un alcohol azúcar hexahídrico (poliol) producido mediante hidrogenación catalítica de glucosa derivada de almidón de maíz. Aparece como un polvo cristalino blanco e inodoro que aporta aproximadamente el 60 % de la dulzura de la sacarosa con un valor energético de unos 2,6 kcal/g (número CAS 50-70-4). Disponible en múltiples granulometrías —incluyendo malla 20 (H20) y malla 60 (H60)—, el polvo de sorbitol se utiliza en la fabricación farmacéutica, alimentaria y de productos de cuidado personal gracias a sus propiedades multifuncionales: retención de humedad, inhibición de la cristalización, protección criogénica y efecto voluminizador.
La mayoría de los compradores que consultan sobre el polvo de sorbitol no buscan simplemente un edulcorante. Buscan un excipiente funcional o un humectante modificador de textura; y la calidad, el tamaño de partícula y la documentación del sistema de calidad importan mucho más que el precio unitario base.
La tendencia hacia la reformulación sin azúcar y con azúcar reducido ha ampliado el rango de aplicaciones del polvo de sorbitol en múltiples sectores. Sin embargo, los requisitos funcionales difieren significativamente según la aplicación; seleccionar un grado basado en un perfil incorrecto es un error común y evitable en la adquisición.
Para la tableta por compresión directa, el grado H20 ofrece un tamaño de partícula y características de flujo que favorecen una carga uniforme del molde y una dureza constante de los comprimidos. En la granulación húmeda, la distribución más fina de partículas del grado H60 permite una distribución más uniforme del aglutinante y una disolución más rápida. En ambos casos, normalmente se requiere documentación alineada con las farmacopeas — certificados de análisis según USP/NF o EP, registros de lote y registros de detección de metales — para la cualificación del proveedor farmacéutico. Los compradores que evalúan el polvo de sorbitol como excipiente farmacéutico deben confirmar previamente qué farmacopea rige su mercado objetivo antes de finalizar la selección del grado.
La ligera sensación refrescante y la dulzura no cariogénica del polvo cristalino de sorbitol lo convierten en un coexcipiente práctico para comprimidos masticables y efervescentes. En estas aplicaciones, el control de la humedad es fundamental: la higroscopicidad puede acelerar la pérdida de dureza de los comprimidos efervescentes si no se verifica la humedad entrante lote por lote. La consistencia lote a lote en contenido de humedad —no solo la pureza media— es la especificación relevante para esta aplicación.
En los caramelos duros sin azúcar, las gomas de mascar y los recubrimientos, el polvo de sorbitol actúa como agente de volumen, humectante e inhibidor de la cristalización. Un error común: este poliol, cuya dulzura es aproximadamente del 60 % respecto a la de la sacarosa, no implica que una sustitución volumétrica directa 1:1 proporcione resultados sensoriales equivalentes. Los cambios en la actividad acuosa, la densidad aparente y la sensación en boca requieren un ajuste de la formulación, no una simple sustitución basada en relación de masas. En la panadería industrial, sus propiedades retentoras de humedad ralentizan la retrogradación del almidón y prolongan la vida útil bajo condiciones normales de distribución.
El polvo cristalino de sorbitol es un humectante y edulcorante no cariogénico ampliamente establecido en formulaciones de pasta dentífrica y enjuague bucal. En aplicaciones para el cuidado bucal, la pureza del grado y las especificaciones microbiológicas son tan importantes como el rendimiento dulce. Los compradores de este segmento suelen adquirir material de grado alimentario o farmacéutico, no de grado industrial.
En aplicaciones de surimi y pescado congelado, el polvo de sorbitol actúa como crioprotector, reduciendo la desnaturalización proteica durante los ciclos de almacenamiento a ultracongelación y descongelación. Aquí es fundamental la velocidad de disolución: las calidades más gruesas pueden requerir tiempo adicional de mezcla para lograr una distribución uniforme en líneas de procesamiento húmedo.
La selección de la calidad del polvo de sorbitol debe basarse en tres factores: los requisitos del proceso de aplicación, las normativas regulatorias del mercado objetivo y el alcance de la documentación.
El polvo de sorbitol adquirido a un fabricante que cuenta con una producción exclusiva de alcoholes azúcares a base de maíz presenta un perfil distinto de estabilidad de suministro comparado con el material comprado a través de una empresa comercial general de productos químicos. Para los compradores que operan cadenas de suministro para dos mercados —que atienden tanto a la industria farmacéutica como a la alimentaria—, un único proveedor calificado que ofrezca polvo de sorbitol de grado farmacéutico, manitol y xilitol simplifica las auditorías de calificación de proveedores y reduce la gestión documental entre líneas de producto.
Una gama de polvo de sorbitol de múltiples grados, que abarca distintos tamaños de malla, permite a los equipos de compras consolidar sus adquisiciones para distintos requisitos de aplicación sin tener que gestionar múltiples relaciones con proveedores. Las hojas de especificaciones, las guías comparativas de formatos y la documentación específica para el manejo en cada grado están disponibles bajo solicitud. Para los compradores que evalúan el costo total entregado en las importaciones al mercado de la ASEAN, los envíos originarios de Guangdong ofrecen una ventaja logística por su proximidad frente a fuentes de producción del interior del país.
La consistencia del suministro en el segmento de excipientes farmacéuticos se mide no solo por su pureza, sino también por la reproducibilidad de la distribución del tamaño de partícula, la integridad de la documentación por lote y la trazabilidad del sistema de calidad. Mezclar lotes de polvo de sorbitol procedentes de varios proveedores —incluso cuando cumplen especificaciones equivalentes de pureza— puede introducir variaciones en el tamaño de partícula y en el contenido de humedad que se manifiestan durante la producción, y no durante el control de calidad de entrada. La consolidación del suministro en una fuente calificada de grado farmacéutico reduce este riesgo de variabilidad, aunque cualquier cambio de proveedor en una aplicación regulada requiere una re-calificación formal mediante su propio proceso de calidad.
 EN