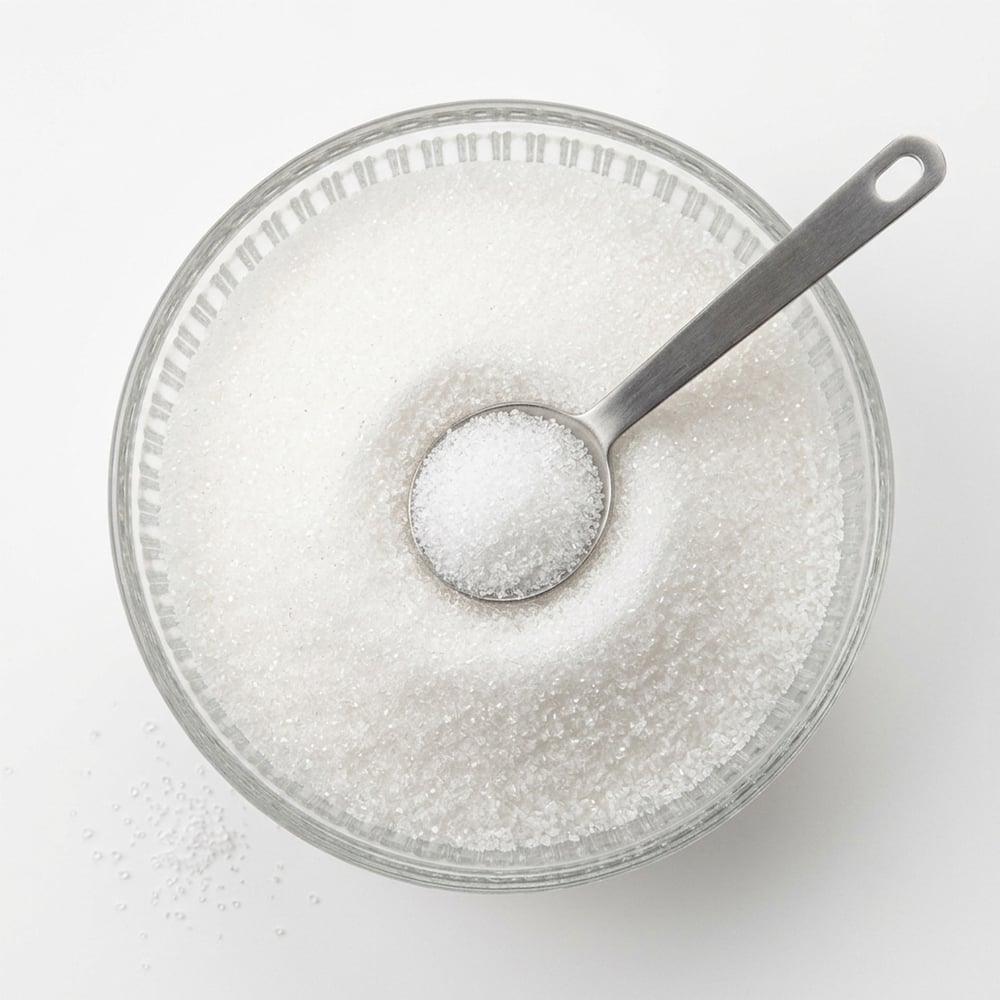
Proszek sorbitolu (D-sorbitol) to sześciowodorotlenowy alkohol cukrowy (poliol), który powstaje w wyniku katalitycznego uwodornienia glukozy pochodzącej z skrobi kukurydzianej. Ma postać białego, bezwonnego, krystalicznego proszku o słodkości stanowiącej około 60% słodkości sacharozy i wartości energetycznej wynoszącej około 2,6 kcal/g (numer CAS: 50-70-4). Dostępny w różnych stopniach rozdrobnienia — w tym siatka 20 (H20) i siatka 60 (H60) — proszek sorbitolu znajduje zastosowanie w przemyśle farmaceutycznym, spożywczym oraz w produkcji środków do pielęgnacji ciała dzięki swoim wielofunkcyjnym właściwościom: utrzymywaniu wilgoci, hamowaniu krystalizacji, ochronie kriogenicznej oraz działaniu objętościowym.
Większość nabywców, którzy zapytują o proszek sorbitolu, nie szuka po prostu słodzika. Szukają one funkcjonalnego substytutu pomocniczego lub nawilżającego środka modyfikującego teksturę — a zatem stopień czystości, wielkość cząstek oraz dokumentacja systemu jakości mają znacznie większe znaczenie niż podstawowa cena za jednostkę.
Trend reformułowania produktów na bezcukrowe i o obniżonej zawartości cukru poszerzył zakres zastosowań proszku sorbitolu w wielu sektorach. Jednak wymagania funkcjonalne różnią się istotnie w zależności od zastosowania — wybór niewłaściwej klasy na podstawie nieodpowiedniego profilu to powszechne i unikające się błędy zakupowe.
W przypadku bezpośredniego prasowania w tabletki stopnia kompresji, gatunek H20 zapewnia odpowiednią wielkość cząstek i właściwości przepływu, które wspierają spójne wypełnianie matryc i twardość tabletek. W procesie granulacji mokrej drobniejszy rozkład cząstek gatunku H60 umożliwia bardziej jednolite rozprowadzenie środka spajającego oraz szybsze rozpuszczanie się. W obu przypadkach wymagane są zwykle dokumenty zgodne z farmakopeą — certyfikaty analizy zgodnie z USP/NF lub EP, protokoły partii oraz rejestry wyników wykrywania metali — w ramach kwalifikacji dostawcy farmaceutycznego. Zamawiający oceniający proszek sorbitolu jako substancję pomocniczą w produkcji leków powinni upewnić się, która farmakopea reguluje ich rynek docelowy, zanim ostatecznie dobiorą odpowiedni gatunek.
Łagodne uczucie chłodu i nieprzyczyniające próchnicy słodkość krystalicznego sorbitolu w postaci proszku czynią go praktycznym współsubstancją pomocniczą w tabletach żuczkowych i szybko rozpuszczalnych. W tych zastosowaniach kontrola wilgotności ma kluczowe znaczenie: higroskopijność może przyspieszać utratę twardości tabletów szybko rozpuszczalnych, jeśli zawartość wilgoci w surowcu nie jest weryfikowana partia po partii. Dla tego zastosowania istotną specyfikacją jest spójność zawartości wilgoci partia po partii — a nie tylko średnia czystość.
W cukierkach twardego typu bez cukru, gumie do żucia oraz powłokach proszek sorbitolu działa jako środek zwiększający objętość, humektant oraz inhibitor krystalizacji. Powszechne błędne przekonanie: ten poliol o słodkości wynoszącej około 60% słodkości sacharozy nie oznacza, że bezpośrednia wymiana w stosunku objętościowym 1:1 da równoważne efekty sensoryczne. Zmiany aktywności wody, gęstości objętościowej oraz wrażenia w jamie ustnej wymagają dostosowania formuły – a nie prostego zastąpienia w stosunku wagowym.
Krystaliczny proszek sorbitolu to dobrze ugruntowany humektant oraz nieprzyczyniający próchnicy słodzik w pastach do zębów i płukankach do jamy ustnej. W zastosowaniach do pielęgnacji jamy ustnej czystość gatunkowa oraz specyfikacje mikrobiologiczne są tak samo ważne jak właściwości słodzące. Zakupujący w tym segmencie zwykle wybierają materiał spożywczy lub farmaceutyczny, a nie przemysłowy.
W zastosowaniach surimi i mrożonej ryby sorbitol w proszku działa jako środek ochrony kriogenicznej, ograniczając denaturację białek podczas głębokiego zamrażania, przechowywania w niskich temperaturach oraz cykli rozmrażania. Istotna jest tutaj szybkość rozpuszczania — gorsze klasy mogą wymagać dodatkowego czasu mieszania, aby osiągnąć jednolite rozprowadzenie w mokrych liniach przetwarzania.
Wybór klasy sorbitolu w proszku powinien opierać się na trzech czynnikach: wymaganiach procesowych zastosowania, normach regulacyjnych rynku docelowego oraz zakresie dokumentacji.
Sorbitol w postaci proszku pochodzący od producenta specjalizującego się w produkcji alkoholi cukrowych z kukurydzy charakteryzuje się innym profilem stabilności dostaw niż materiał zakupiony za pośrednictwem ogólnego przedsiębiorstwa handlującego chemikaliami. Dla nabywców działających w ramach łańcuchów dostaw obejmujących dwa rynki — farmaceutyczny i spożywczy — pojedynczy, zakwalifikowany dostawca oferujący sorbitol w postaci proszku klasy farmaceutycznej, manitol oraz ksyloitol upraszcza audyty kwalifikacji dostawców i redukuje obciążenie administracyjne związane z dokumentacją w całym asortymencie produktów.
Wielogatunkowy zakres proszku sorbitolu obejmujący różne klasy oczyszczenia (wyrażane w siatkach) pozwala zespołom zakupowym konsolidować zakupy dla różnych zastosowań, unikając konieczności zarządzania relacjami z wieloma dostawcami. Arkusze specyfikacji technicznych, przewodniki porównawcze form oraz dokumentacja dotycząca obsługi poszczególnych gatunków w kontekście konkretnych zastosowań są dostępne na żądanie. Dla nabywców oceniających całkowity koszt dostawy do rynków państw ASEAN przesyłki pochodzące z prowincji Guangdong oferują korzyść logistyczną wynikającą z bliższej lokalizacji w porównaniu do źródeł produkcji położonych w głębi lądu.
Spójność dostaw w segmencie substancji pomocniczych farmaceutycznych mierzy się nie tylko stopniem czystości, ale także odtwarzalnością rozkładu wielkości cząstek, kompletnością dokumentacji partii oraz śledzalnością systemu jakości. Mieszanie partii proszku sorbitolu pochodzących od różnych dostawców — nawet przy równoważnych specyfikacjach czystości — może spowodować zmienność wielkości cząstek i zawartości wilgoci, która ujawnia się dopiero w trakcie produkcji, a nie podczas kontroli jakości przy odbiorze. Skonsolidowanie dostaw u jednego, zakwalifikowanego dostawcy substancji farmaceutycznej klasy zmniejsza to ryzyko zmienności; jednak każda zmiana dostawcy w zastosowaniu regulowanym wymaga formalnej ponownej kwalifikacji zgodnie z własnym procesem jakościowym.
 EN